晶间腐蚀测试费用
技术概述
晶间腐蚀是金属材料在特定腐蚀介质作用下,沿着晶粒边界或邻近区域发生的选择性局部腐蚀现象。这种腐蚀形式隐蔽性强、危害性大,材料表面往往看不出明显损伤,但内部的晶界已被侵蚀破坏,导致材料强度、韧性和延展性急剧下降,严重时甚至会失去金属音响,轻轻敲击即可碎裂。因此,晶间腐蚀测试成为评估不锈钢、镍基合金、铝合金等材料敏化状态和耐蚀性能的重要手段。
晶间腐蚀的产生主要与晶界析出物密切相关。以奥氏体不锈钢为例,当材料在450℃至850℃的敏化温度区间停留时,过饱和的碳会与铬结合在晶界析出碳化铬,造成晶界附近铬含量下降,形成贫铬区,该区域在腐蚀介质中优先溶解,从而引发晶间腐蚀。焊接热影响区、热处理不当的部位都是晶间腐蚀的高发区域。
关于晶间腐蚀测试费用,其构成涉及多个方面,包括所采用的试验方法、执行的检测标准、样品的数量与尺寸、检测项目的复杂程度以及是否需要加急服务等。不同的腐蚀试验方法所需试剂、设备消耗和试验周期差异较大,因此了解测试技术本身,有助于委托方更合理地规划检测预算与周期安排。
检测样品
晶间腐蚀测试适用的样品范围广泛,常见的检测样品类型包括:
- 奥氏体不锈钢及其焊接接头样品,如304、316、321、347等牌号的板材、管材、棒材和锻件;
- 铁素体不锈钢样品,如409、430等牌号的板材及制品;
- 双相不锈钢样品,如2205、2507等牌号材料;
- 镍基合金及耐蚀合金样品,如镍钼合金、镍铬钼合金等;
- 铝合金及铝镁合金样品,主要用于评估其晶间腐蚀敏感性;
- 焊接工艺评定试板、热处理后敏化处理试样;
- 压力容器、管道、换热器等设备的原材料入厂复验样品;
- 失效分析中疑似发生晶间腐蚀的实物取样件。
送检样品一般需要按照标准要求加工成规定尺寸的试样,试样表面应去除氧化皮、油污及其他附着物,并保持表面状态一致,以保证试验结果的准确性和可比性。若委托方不具备制样条件,检测机构也可提供样品加工服务,相关加工环节会对整体晶间腐蚀测试费用产生一定影响。
检测项目
晶间腐蚀测试涉及的常见检测项目包括:
- 草酸侵蚀试验(筛选试验),用于快速判定材料的敏化程度;
- 硫酸-硫酸铁腐蚀试验,通过腐蚀率评定晶间腐蚀倾向;
- 65%硝酸腐蚀试验(Huey试验),适用于评估超低碳不锈钢及稳定化不锈钢;
- 硫酸-硫酸铜腐蚀试验(Strauss试验),通过弯曲评定晶界腐蚀情况;
- 16%硫酸-甲醇腐蚀试验,用于特定镍基合金材料;
- 盐酸腐蚀试验及氟化氢环境腐蚀试验,用于镍基耐蚀合金评价;
- 腐蚀速率测定,包括试验前后失重计算与腐蚀速率换算;
- 试验后弯曲试验,评定弯曲后试样表面有无晶间腐蚀裂纹;
- 金相组织检查,观察晶界腐蚀形貌与析出物分布;
- 敏化处理试验,模拟材料在敏化温度下的使用状态。
委托方可根据产品标准、采购技术协议或设计文件的要求,选择单项或多项组合检测。检测项目数量越多,涉及的试剂耗材与试验时间越多,晶间腐蚀测试费用也会相应增加。
检测方法
晶间腐蚀测试主要依据国家标准、国际标准和国外先进标准开展,常用方法如下:
- 草酸电解侵蚀法:依据GB/T 4334.1、ASTM A262 Practice A,试样在草酸溶液中电解侵蚀后,通过金相观察判定侵蚀组织结构,属于快速筛选方法,试验周期短,成本相对较低;
- 硫酸-硫酸铁法:依据GB/T 4334.2、ASTM A262 Practice B,将试样置于硫酸-硫酸铁溶液中煮沸规定时间,通过计算腐蚀速率评定晶间腐蚀敏感性;
- 沸腾硝酸法:依据GB/T 4334.3、ASTM A262 Practice C,试样在65%硝酸溶液中连续煮沸,经历多个周期,适用于严苛工况材料的评定,试验周期较长;
- 硫酸-硫酸铜弯曲法:依据GB/T 4334.5、ASTM A262 Practice E、ISO 3651-2,试样在含铜屑的硫酸-硫酸铜溶液中煮沸后进行弯曲,观察弯曲面是否出现裂纹;
- 盐酸试验法与氟化氢试验法:依据ASTM G28,用于镍铬钼合金等耐蚀合金的晶间腐蚀评定;
- 其他参考标准:包括JIS G 0573、JIS G 0574、EN ISO 3651系列等,可根据客户指定标准执行。
不同试验方法在溶液体系、试验温度、煮沸时长和结果评定方式上存在明显差异,例如硝酸法通常需要连续多个周期、总时长超过两百小时的试验,而草酸侵蚀法当天即可完成观察判定。因此,选择的方法不同,晶间腐蚀测试费用也会存在较大差别。
检测仪器
为保障测试数据的准确性与可追溯性,晶间腐蚀测试需要依托一系列专业仪器设备,主要包括:
- 金相显微镜:用于观察侵蚀后的晶界组织形貌,判定晶间腐蚀程度;
- 体视显微镜:用于弯曲试验后试样表面裂纹的检查与拍照记录;
- 恒温腐蚀试验装置:配备回流冷凝器的玻璃烧瓶加热装置,保证腐蚀溶液持续沸腾;
- 电子分析天平:用于试样试验前后精确称重,精度可达万分之一克;
- 电热恒温干燥箱:用于试样干燥处理及称重前恒重;
- 金相试样预磨机与抛光机:用于试样表面制备;
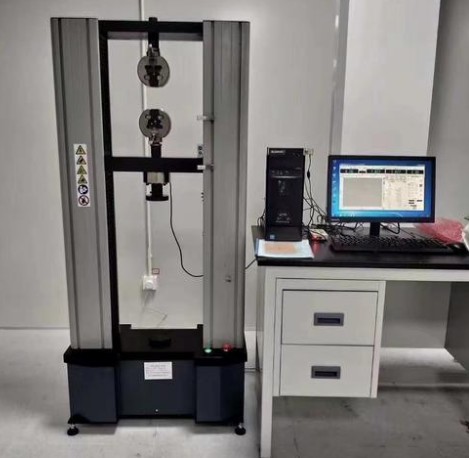
- 弯曲试验机:用于硫酸-硫酸铜试验后试样的弯曲评定;
- 直流稳压电源:用于草酸电解侵蚀试验;
- 游标卡尺与千分尺:用于试样尺寸测量与表面积计算;
- 温度计、计时器及辅助玻璃器皿:用于试验过程参数控制。
规范的仪器管理制度、定期计量校准以及标准溶液的配制与核查,是保证试验结果可靠的基础条件,同时也是构成晶间腐蚀测试费用的技术成本组成部分。
应用领域
晶间腐蚀测试在众多工业领域具有广泛应用,典型应用领域包括:
- 石油化工行业:反应器、塔器、管道、换热器等不锈钢设备的材料验收与焊接评定;
- 核电与电力行业:核级不锈钢材料、蒸汽发生器传热管、锅炉受压部件的耐蚀性评价;
- 航空航天领域:高强度铝合金、耐蚀合金结构件的晶间腐蚀敏感性检测;
- 压力容器与锅炉制造:产品焊接试板与母材的晶间腐蚀检验;
- 制药与食品机械行业:接触腐蚀性介质的卫生级不锈钢部件检测;
- 海洋工程与船舶制造:耐海水腐蚀不锈钢材料及焊接接头评价;
- 新材料研发:科研院所与企业开展新材料、新工艺的耐蚀性对比研究;
- 第三方质量验收:贸易交接、质量争议仲裁及失效分析等场景。
通过系统的晶间腐蚀测试,企业可以有效筛选敏化风险材料,优化热处理与焊接工艺,为产品质量控制和设备长周期安全运行提供数据支撑,从全生命周期角度看,合理的检测投入能够显著降低后期失效风险与经济损失。
常见问题
问题一:晶间腐蚀测试费用的检测周期是多久?
晶间腐蚀测试的检测周期一般为7-15个工作日,具体时长受多种因素影响。首先,不同试验方法的周期差异明显,草酸侵蚀试验当天即可完成筛选判定,而硝酸法需要连续多周期煮沸,仅试验环节就可能耗时两百小时以上;其次,样品数量越多、检测项目越齐全,整体周期会相应延长;此外,若样品需要预先加工、敏化处理或试验后排期,也会占用一定时间。对于有紧急需求的客户,检测机构可提供加急服务,通过优先排样、专人跟进等方式缩短周期,建议提前与技术顾问沟通确认。
问题二:晶间腐蚀测试费用的检测价格是多少?
晶间腐蚀测试费用受多方面因素综合影响,无法一概而论。主要影响因素包括:所选试验方法(如草酸侵蚀、硫酸-硫酸铁、硝酸法、硫酸-硫酸铜法的成本各不相同)、执行的检测标准、检测项目的数量与组合方式、送检样品的数量及尺寸规格、是否需要额外的敏化处理或金相分析、以及客户对检测周期是否有加急要求等。通常情况下,项目组合越复杂、样品越多、周期要求越紧,检测投入相应越高。为获得准确的报价方案,建议客户提供材料牌号、执行标准和样品信息,联系在线客服获取针对性报价。
问题三:晶间腐蚀测试费用测试需要什么资质?
开展晶间腐蚀测试应选择具备相应资质能力的检测机构。我们旗下拥有CMA和CNAS资质,检测能力覆盖金属材料腐蚀试验的多个方法标准,可满足不同行业客户的验收与质控需求。同时,机构配备了金相显微镜、恒温腐蚀试验装置、精密分析天平等专业仪器设备,检测团队由经验丰富的材料试验工程师组成,能够为客户提供从样品制备、试验执行到结果评定的全流程技术服务,确保数据科学、准确、可追溯。
问题四:晶间腐蚀测试前样品需要进行哪些准备?
样品准备包括尺寸加工、表面处理和状态记录三个方面。试样应按标准规定裁取规定尺寸,表面经磨抛去除氧化皮与加工痕迹,并彻底清洗脱脂、干燥后称重记录。对于焊接接头试样,应保证焊缝、热影响区和母材均包含在试验区域内。若需评估敏化状态,还应按标准进行敏化处理。样品制备的规范性直接影响结果的准确性,建议在送检前与检测工程师确认制样要求。
问题五:晶间腐蚀测试结果如何判定是否合格?
判定方式因方法而异:草酸侵蚀法通过金相观察侵蚀组织结构,判断是否需要进一步做其他试验;硫酸-硫酸铁法和硝酸法通过试验前后的失重计算腐蚀速率,与产品标准或协议规定的限值对比;硫酸-硫酸铜法则在煮沸试验后将试样弯曲至规定角度,观察弯曲外表面是否出现晶间裂纹。若出现沿晶开裂或腐蚀速率超标,即判定存在晶间腐蚀倾向。判定依据应以委托方指定的产品标准或技术协议为准。
问题六:晶间腐蚀测试报告包含哪些内容?
完整的晶间腐蚀测试报告一般包含以下内容:委托方信息、样品名称与牌号、样品编号与状态描述、检测依据标准、试验方法与试验条件(溶液配比、温度、时间)、试验前后试样重量与尺寸数据、腐蚀速率计算结果、弯曲或金相观察结果、结果判定结论、检测日期以及检测机构的相关信息等。客户在收到报告后如有疑问,可随时与技术负责人沟通复核,确保报告内容满足验收和使用要求。
问题七:如何降低晶间腐蚀风险并减少反复测试的成本?
从源头控制晶间腐蚀风险比事后反复检测更为经济。可采取的措施包括:选用超低碳不锈钢或含钛、铌等稳定化元素的不锈钢牌号;控制焊接热输入并加快冷却速度,避免材料在敏化温度区间长时间停留;采用固溶处理消除已析出的碳化铬;必要时进行稳定化处理。在工艺定型前开展晶间腐蚀测试验证,并在原材料入厂和产品出厂环节进行抽检验证,可以在保证质量的前提下优化晶间腐蚀测试费用的整体支出结构。