注塑机产品质量稳定性分析
技术概述
注塑机产品质量稳定性分析是一种将统计学理论与现代检测技术相结合的综合性分析方法,旨在对注塑生产过程中产品质量的波动规律进行系统研究。注塑成型作为塑料加工行业中应用最广泛的工艺之一,其最终产品的质量直接受到注塑机设备状态、成型工艺参数、原材料性能以及模具结构等多重因素的影响。通过开展产品质量稳定性分析,企业能够全面掌握注塑生产过程的波动来源,识别影响质量一致性的关键变量,从而有针对性地进行工艺优化和设备维护,从源头上降低不良品率。
注塑机产品质量稳定性分析的核心内容包括设备运行稳定性评估、工艺参数波动监测、产品关键质量特性一致性测量以及过程能力评价四个方面。设备运行稳定性主要考察注塑机在连续生产状态下温度、压力、速度、时间等控制精度的重复性;工艺参数波动监测则通过对注射压力、保压压力、熔体温度、模具温度、冷却时间、循环周期等参数的连续采集与统计分析,判断工艺过程是否处于受控状态;产品关键质量特性一致性测量通过对注塑件的尺寸、重量、外观、力学性能等指标进行抽样检测,评估批次产品的离散程度;过程能力评价则借助统计过程控制(SPC)工具,计算过程能力指数,量化过程满足公差要求的能力。
在现代注塑生产管理中,产品质量稳定性分析已成为提升制造水平的重要抓手。无论是汽车零部件、电子电器外壳,还是医疗器械、日用消费品,客户对产品一致性的要求越来越高,仅靠事后检验已无法满足质量管控需求。通过稳定性分析,企业可以实现从“事后把关”向“事前预防”的转变,建立科学的质量预测与预警机制,持续改善生产过程的稳健性,降低质量成本,增强市场竞争力。
检测样品
注塑机产品质量稳定性分析所涉及的检测样品主要包括以下几类:
- 注塑成品件:从生产线上按照规定的时间间隔或模次间隔抽取的注塑产品,用于尺寸、重量、外观等关键质量特性的测量,是稳定性分析最主要的样品类型。
- 原材料样品:注塑所用的塑料原料,如PP、PE、ABS、PC、PA、POM等粒料,用于检测熔体流动速率、含水率、密度等基础物性,判断原料批次差异对产品稳定性的影响。
- 工艺过程数据:连续采集的注塑机运行参数记录,包括料筒温度、喷嘴温度、注射压力、保压压力、背压、螺杆转速、注射速度、锁模力、冷却时间、循环周期等,作为过程稳定性分析的原始数据。
- 留样与对比样品:工艺变更前后的对比样品、不同机台生产的同类产品、更换模具或原料后的验证样品,用于横向比较分析。
样品抽取应遵循随机性和代表性原则,通常建议在设备连续稳定运行状态下,按照固定的模次间隔连续取样,确保数据能够真实反映生产过程的实际波动情况。
检测项目
注塑机产品质量稳定性分析的检测项目围绕“产品一致性”和“过程受控性”两大维度展开,常见项目包括:
- 尺寸稳定性:注塑件关键部位的长度、宽度、高度、孔径、壁厚、平面度、同轴度、角度等尺寸参数的测量与波动分析。
- 重量一致性:单件产品重量的连续称量与统计分析,重量波动是反映注塑工艺稳定性的敏感指标。
- 外观质量:缩水、飞边、缺料、气泡、熔接线、银纹、翘曲变形、色差、顶白、拉伤等表面缺陷的种类与发生率统计。
- 力学性能稳定性:拉伸强度、弯曲强度、冲击强度、硬度等力学指标的批间一致性检测。
- 热性能与物理性能:热变形温度、维卡软化点、密度、成型收缩率等性能参数的测定。
- 工艺参数稳定性:熔体温度、注射压力、保压压力、注射时间、冷却时间、循环周期等参数的波动范围与标准差分析。
- 过程能力评价:基于测量数据计算均值、极差、标准差、过程能力指数Cp与Cpk、过程性能指数Pp与Ppk,绘制控制图,评价过程受控水平。
- 环境适应性验证:通过高低温循环、湿热老化等试验考察产品在不同环境条件下的性能保持率。
检测方法
注塑机产品质量稳定性分析采用“检测+统计”相结合的方法体系,具体包括:
1. 抽样检测法:依据统计抽样原理,在连续生产过程中按固定模次间隔抽取样品,对每一模次产品的关键质量特性进行测量,形成时间序列数据,为后续统计分析提供基础。
2. 计量型数据分析:对尺寸、重量等连续型数据,采用均值-极差控制图、均值-标准差控制图等工具,观察数据随时间的变化趋势,判断过程是否存在异常波动或系统性漂移。
3. 计数型数据分析:对外观缺陷等离散型数据,采用不合格品率控制图、不合格品数控制图等方法,监控不良率的波动情况。
4. 过程能力分析法:在过程处于统计受控状态的前提下,收集足够样本量的数据,计算Cp、Cpk等过程能力指数,将计算结果与评价准则对照,判定过程能力是否充足,识别均值偏移或分散过大的问题。
5. 相关性与回归分析:将工艺参数数据与产品质量数据进行相关性分析,识别对质量波动影响显著的关键工艺因子,为工艺参数优化提供数据支持。
6. 对比试验法:通过设计不同机台、不同模具、不同原料批次之间的对比试验,分析各因素对产品一致性的影响程度,找出波动的主要来源。
检测仪器
注塑机产品质量稳定性分析过程中常用的检测仪器与设备包括:
- 三坐标测量仪:用于注塑件复杂型面、孔位、位置度等高精度几何量的测量。
- 影像测量仪与工具显微镜:用于小尺寸特征、薄壁件轮廓尺寸的快速测量。
- 电子天平:用于单件产品重量的精确称量,精度通常达到0.01g或更高。
- 千分尺、游标卡尺、高度规、塞规等通用量具:用于现场快速尺寸检测。
- 激光位移传感器与在线测量系统:用于生产线上尺寸的实时连续监测。
- 熔体流动速率仪:用于原材料熔体流动性能的测定。
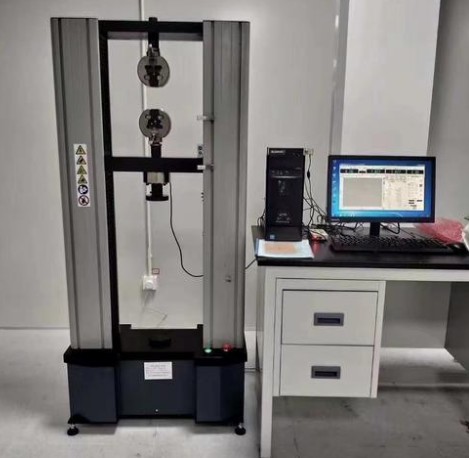
- 电子万能试验机:用于拉伸、弯曲等力学性能测试。
- 冲击试验机:用于简支梁、悬臂梁冲击强度的测定。
- 硬度计:用于邵氏硬度、洛氏硬度等硬度指标的测量。
- 热变形维卡软化点试验机:用于热性能指标的测定。
- 色差仪与光泽度仪:用于产品颜色一致性与表面光泽的量化评价。
- 数据采集系统与注塑机工艺监控系统:用于注塑机运行参数的连续采集、记录与实时报警。
- 统计分析软件:用于控制图绘制、过程能力指数计算及数据趋势分析。
应用领域
注塑机产品质量稳定性分析在众多制造领域具有广泛的应用价值:
- 汽车工业:汽车内外饰件、功能结构件的注塑生产质量管控,确保产品满足大批量供货的一致性要求。
- 电子电器:电视机外壳、接插件、连接器、开关面板等精密注塑件的质量稳定性评价。
- 医疗器械:医用注塑部件的尺寸一致性与批次稳定性验证,保障产品使用的安全可靠。
- 包装行业:瓶坯、瓶盖、周转箱等包装制品的重量控制与成型稳定性分析。
- 家电行业:洗衣机、冰箱、空调等家电塑料件的外观与尺寸一致性管理。
- 日用品与玩具:家居用品、玩具制品的材料性能与成型质量稳定性评估。
- 设备制造与工艺改进:注塑机制造企业用于新机型验证与性能评估,注塑生产企业用于工艺调试、模具验收、机台比对与日常质量监控。
常见问题
问题一:注塑机产品质量稳定性分析的检测周期是多久?
注塑机产品质量稳定性分析的检测周期一般为7-15个工作日。具体所需时间会受到多方面因素的影响:首先是检测项目的数量与范围,若仅进行尺寸与重量的稳定性测量,周期相对较短;若涉及力学性能、热性能、环境试验等综合性项目,则需要更长的时间。其次是样品数量,稳定性分析通常需要连续采集多模次、大批量样品数据,抽样周期的长短直接决定整体进度。再次是方法的复杂程度,涉及在线监测数据采集、多轮对比试验或老化试验时,周期会相应延长。此外,若客户有加急需求,可与检测机构沟通优化排期方案,在保证数据质量的前提下尽可能缩短交付时间。
问题二:注塑机产品质量稳定性分析的检测价格是多少?
注塑机产品质量稳定性分析的检测费用需要根据具体检测需求进行评估,无法一概而论。影响价格的主要因素包括:检测项目的数量与类型,尺寸稳定性、外观统计、力学性能、过程能力分析等不同项目的复杂程度和投入成本各不相同;所采用的检测方法与仪器设备,高精度三坐标测量与常规量具检测的成本存在差异;样品数量与抽样频次,连续多批次、多模次的抽样检测工作量较大,费用相应较高;检测周期的要求,加急服务可能产生额外费用。建议客户在委托检测前,向检测机构详细说明检测目的、样品情况和具体需求,由专业技术人员制定检测方案并提供准确报价。
问题三:影响注塑产品质量稳定性的主要因素有哪些?
影响注塑产品质量稳定性的因素主要包括设备、模具、工艺、材料和环境五个方面。设备方面,注塑机的温控精度、压力控制重复性、螺杆磨损状态、液压系统稳定性等都会直接影响产品质量的一致性;模具方面,流道设计、冷却水路布局、排气状况、磨损程度等影响熔体填充与冷却的均匀性;工艺方面,注射压力、保压时间、熔体温度、模具温度、冷却时间等参数的设置与波动是质量波动的直接来源;材料方面,原料批次间的性能差异、含水率高低、回料掺混比例等都会造成收缩率与力学性能的变化;环境方面,车间温湿度变化、电源电压波动以及操作人员的作业习惯也会对稳定性产生影响。
问题四:什么是过程能力指数Cpk,它在稳定性分析中有什么作用?
过程能力指数Cpk是衡量生产过程满足公差要求能力的统计指标,它综合考虑了过程的分散程度与均值偏离公差中心的程度。Cpk数值越大,说明过程能力越强,产品超差的风险越低。在注塑机产品质量稳定性分析中,Cpk通常用于量化评价关键尺寸或重量等质量特性的稳定性水平。一般认为,Cpk达到1.33以上说明过程能力基本充足,Cpk达到1.67以上则表示过程能力优秀。当Cpk偏低时,需要进一步分析是均值偏移还是波动过大所致,并针对性地调整工艺参数或排查设备、模具方面的问题。
问题五:注塑件尺寸波动过大应如何排查原因?
当发现注塑件尺寸波动过大时,可以按照以下思路进行排查:首先查看注塑机工艺参数的波动记录,确认熔体温度、注射压力、保压压力、冷却时间等参数是否稳定,若参数波动异常,应优先检查温控系统、液压系统和传感器;其次检查原料状况,包括含水率是否超标、回料掺混是否均匀、原料批次是否更换;再次检查模具状态,如型腔磨损、冷却水路堵塞、排气不良等都会引起尺寸变化;此外还应关注环境因素,如车间昼夜温差对模具温度和产品收缩的影响。通过对比试验和数据分析,可以逐步锁定波动来源并采取改进措施。
问题六:进行稳定性分析时需要抽取多少样品?
样品数量的确定需要兼顾统计分析的有效性与检测成本的可控性。对于过程能力分析,通常建议每个关键质量特性不少于25组数据,每组包含3-5个连续模次的样品,总样品量一般不少于125件,以保证统计推断的可靠性。对于重量一致性分析,可以采用连续称量50-100模次样品的方式观察波动趋势。若涉及不同班次、不同机台的对比,还需在各对比组中分别抽取足够数量的样品。实际抽样方案应结合生产节拍、检测能力和分析精度要求综合确定。
问题七:稳定性分析报告一般包含哪些内容?
一份完整的注塑机产品质量稳定性分析报告通常包括以下内容:检测目的与依据、样品信息与抽样方案、检测项目与方法说明、检测仪器设备信息、原始测量数据汇总、统计分析结果(包括均值、标准差、极差等统计量)、控制图与趋势分析图表、过程能力指数计算结果、工艺参数波动分析、外观缺陷统计结果、波动来源分析与改进建议等。报告应以数据和图表为支撑,清晰呈现生产过程的稳定性水平,并对存在的问题提出可操作的改进方向,帮助企业实现质量的持续提升。